きさげ加工
リンギング
物理長の精密測定に用いられるブロックゲージでは、2つのブロックの平面を密着させると「リンギング」(Wringing)と呼ばれる現象により、互いに固着してしまい横に滑らそうとしても容易に動かずなかなか離れなくなることがある。これと同様、または近いことが平面の平滑度が極端に高い機械装置の可動部で起きると、機能停止や性能の低下といった不具合となるため、このような平滑度の高い部品では金属加工の仕上げ段階で特別な工夫が求められる[1]。
仕上げ
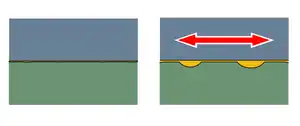
鏡面加工のように微細な研磨材を用いた磨き加工を行えば、面粗さを改善し平坦度を上げることは可能であり、可動部を持たない機械部品では仕上げ加工まで概ね自動機械で行える。しかし、可動部を持つ機械部品では、平坦度が高まると2つの面の間に潤滑油が入らずリンギング現象によって固着や焼き付きといった問題が生じるため、微細な潤滑油の供給源となる油溜まりを作るために人手による特別な加工が必要になり、それが「きさげ加工」である。きさげ加工では平滑な動きを阻害しない範囲で意図的に微小な窪み加工が施される。きさげ加工と同様に平滑にした面に微小な窪みを付ける目的で行われる加工に、ある種の「ショットブラスト」があり、また(肉眼では判別できないほどの)微細な窪みではなく、最初から小さな窪みを設けておくことも行われている[1]。
きさげ(工具)
きさげ加工には「きさげ」と呼ばれる刃先が鈍角の専用の「鑿」(のみ)が用いられる。
脚注
- 吉田弘美、『みがき加工』、日刊工業新聞社、2012年1月24日初版1刷発行、ISBN 9784526068157、133 - 137頁
外部リンク
- きさげ加工 - 日刊工業新聞(2012年4月22日閲覧)
- きさげ技術について - 村上精機(2012年4月22日閲覧)
- きさげ - 藤田製作所(2012年4月22日閲覧)
- キサゲ加工と手作業による摺り合わせ作業 - キタムラ機械
This article is issued from Wikipedia. The text is licensed under Creative Commons - Attribution - Sharealike. Additional terms may apply for the media files.