プラズマ活性化
プラズマ活性化 (またはプラズマ官能化) は、プラズマ処理を利用した表面改質の方法であり、金属、ガラス、セラミック、幅広いポリマーや繊維、さらには木材や種子などの天然素材など、多くの材料の表面接着特性を改善する。プラズマ官能化は、露出した材料の表面に官能基を導入することも指す。工業プロセスで、接着(bonding)、接着(gluing)、コーティング、および塗装用の表面を準備するために広く使用されている。プラズマ処理は、金属酸化物の還元、有機汚染物質からの超微細表面洗浄、表面トポグラフィーの修正、および官能基の堆積の組み合わせにより、この効果を実現する。重要なことに、プラズマ活性化は、空気または水素、窒素、酸素などの典型的な工業用ガスを使用して大気圧で実行できる。したがって、表面官能化は、高価な真空装置や湿式化学を使用せずに達成され、コスト、安全性、環境への影響にプラスの影響を与える。高速な処理速度により、多数の産業用アプリケーションがさらに容易になる。
導入
接着、塗装、ワニス、コーティングなどの接着剤結合の品質は、接着剤が基材領域を効率的に覆う (濡らす ) 能力に大きく依存する。これは、基材の表面エネルギーが接着剤の表面エネルギーよりも大きい場合に発生する。ただし、高強度接着剤は高い表面エネルギーを持っている。したがって、それらの適用は、ポリマーなどの表面エネルギーの低い材料には問題がある。この問題を解決するために、接着前の下処理として表面処理を行う。有機汚染物質から表面を洗浄し、弱い境界層を除去し、高い表面エネルギーと接着剤への化学的親和性を持つ強力な層を基板に化学的に結合し、接着剤による毛細管現象を可能にする表面トポグラフィーを改変する。重要なことは、表面処理によって再現性のある表面が得られ、一貫した接合結果が得られることである[1]。多くの産業では、湿式化学、紫外線への暴露、火炎処理、さまざまなタイプのプラズマ活性化などの表面処理方法が採用されている。プラズマ活性化の利点は、化学物質を使用せずに、必要なすべての活性化目標をワンステップで達成できることである。このように、プラズマ活性化は簡単で、用途が広く、環境に優しいものである。
表面活性化に使用されるプラズマの種類
表面活性化には多くの種類のプラズマを使用できる。 しかし、経済的な理由から、大気圧プラズマがほとんどの用途に使われていた。 それらには、アーク放電、コロナ放電、誘電体バリア放電、およびその変形である圧電直接放電が含まれる。
アーク放電
大気圧でのアーク放電は、大電流 (通常は1Aを超え、場合によっては最大100,000Aに達する) と比較的低い電圧 (通常は10~100V程度) の自己持続型DC(直流)放電である。プラズマ種の衝突頻度が高いため、大気圧アークは6,000~12,000°C程度の温度で熱平衡状態にある。強い電界が存在する薄い陽極層と陰極層を除いて、アーク雰囲気の大部分は電気的に中性である。これらの通常は衝突のない層の電圧降下は、約10~20Vである。カソード(陰極)層内で生成されるイオンは、この電圧で加速し、高エネルギーでカソード表面に衝突する。このプロセスはカソードを加熱して熱電子放出を刺激し、高い放電電流を維持する。カソード表面では、電流は1~100μmのサイズの動きの速いスポットに集中する。これらのスポット内で、カソード材料は3000°Cの局所温度に達し、蒸発とゆっくりとしたカソード侵食につながる[2]。
パルス大気圧アーク技術は低電流でのアーク安定性を改善し、放電量を最大化し、同時にプラズマ活性化のための活性(化学)種を生成すると同時に、駆動する高電圧電子機器のサイズを縮小する。これらの要因はそれを産業用アプリケーションにとって経済的に非常に魅力的にする。
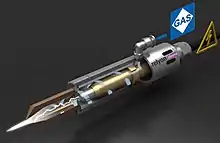
表面活性化に電気アークを使用する方法は2つある: 転送されない電気アーク(非転送法)と転送された電気アーク(転送法)。
- 非転送法では、両方の電極がプラズマ源の一部になる。それらの1つは、プラズマの流れを生成するガス・ノズルとしても機能する。
- プラズマ・ストリームがアーク領域を離れた後、イオンは急速に再結合し、リモート・プラズマとも呼ばれる化学的に活性な水素、窒素、酸素の原子および化合物を高濃度で含む高温ガスが残る。
- このガス流の温度は 200~500°C程度である。ガスは非常に反応性が高く、基材との短時間の接触だけで活性化効果を達成するのに十分な場合に、高速な表面処理を可能にする。このガスは、温度に敏感なプラスチックを含むすべての材料を活性化できる。さらに、それは電気的に中性であり、敏感な電子機器の活性化に重要な電位がない。
- プラズマ・ストリームがアーク領域を離れた後、イオンは急速に再結合し、リモート・プラズマとも呼ばれる化学的に活性な水素、窒素、酸素の原子および化合物を高濃度で含む高温ガスが残る。
- 転送法では、基板自体が陰極の役割を果たす。この場合、基板は活性化学種だけでなく、最大10~20eVのエネルギーを持つそれらのイオン、カソード・スポット内で3000℃にまで達する高温、及び紫外線も対象となる。これらの追加要因により、活性速度がさらに速くなる。この処理方法は、金属などの導電性基板に適している。水素種との反応によって金属酸化物を還元し、有機汚染物質のない表面を残す。さらに、高速で移動する複数のカソード・スポットにより、基板上に微細構造が作成され、接着剤の機械的結合が改善される。
コロナ放電
コロナ放電は、大気圧で非常に不均一な電界で発生する。高電圧電極の鋭いエッジは、その近傍にそのような電界を生成する。残りスペースの電界が無視できる場合 (これは電気接地までの距離が長い場合に発生する)、コロナ放電が発火する可能性がある。そうしないと、高電圧電極がアースにスパークする可能性がある。
高電圧電極の極性に応じて、カソードの周囲に形成される負のコロナと、アノード(陽極)の周囲に形成される正のコロナが区別される。負のコロナは、カソードから放出された電子が電場で加速し、原子や分子と衝突してガスをイオン化し、より多くの電子を放出し、したがってアバランシェを形成するタウンゼント放電に似ている。二次プロセスには、カソードからの電子放出と、ガス雰囲気内の光イオン化が含まれる。負のコロナは、電極の鋭いエッジの周りに均一なプラズマを発生させる。一方、正のコロナでアバランシェを開始する電子は、高電圧アノードを取り囲むガスの光イオン化によって生成される。光子は、アノード近傍のよりアクティブな領域で放出される。次に、電子なだれ(アバランシェ)がアノードに向かって伝播する。正のコロナのプラズマは、常に動いている多くのフィラメントから構成されている。
コロナ放電は、数kVオーダーの高電圧で1~100μAオーダーの電流を生成する。これらの電流および対応する放電電力は、アークおよび誘電バリア放電の電流および電力と比較して低い。ただし、コロナ放電の利点は、DC高電圧電子回路が単純なことである。電気火花は高電圧を制限し、コロナ電力を制限するが、後者はパルス周期の高電圧の助けを借りてさらに増加させることができる。しかし、これは高電圧システムを複雑にする[3]。
誘電バリア放電
誘電体バリア放電は、誘電体によって分離された2つの電極間で発生する。誘電体バリアが存在するため、このようなプラズマ源は正弦波またはパルス高電圧でのみ動作する。放電の物理的原理によって動作周波数範囲が制限されることはない。一般的に使用されるソリッドステート高電圧電源の典型的な周波数は0.05~500kHzである。5~20kV程度の電圧増幅により、10~100mAの範囲の電流が生成される。誘電体バリア放電の電力は、コロナ放電の電力よりも大幅に高くなるが、アーク放電と比較すると小さくなる。放電は通常、複数の微小放電で構成されるが、均一な放電が発生する場合もある[3]。VBDBの場合に均一性と放電ギャップを増加させるために、予備イオン化システムを使用できる[4]。
官能化に使用されるDBDの他のタイプは、プラズマ・ジェットである。処理面積は、表面または体積DBD放電と比較して小さくなる。
先端の直径が1μm未満のキャピラリー・チューブ(毛細管)で生成されるマイクロ・プラズマ・ジェットは、超微細な大気圧プラズマ・ジェットであり、カーボン・ナノチューブ[5]やポリマー[6]などの材料のマイクロサイズ処理および官能化に優れたツールであることが証明されている。
圧電直接放電
圧電直接放電は、交流高電圧発生器、高電圧電極、および誘電体バリアを単一の要素に組み合わせた、誘電体バリア放電の特別な技術的実現と見なすことができる。すなわち、高電圧はピエゾ・トランスで生成され、その二次回路は高電圧電極としても機能する[7][8]。チタン酸ジルコン酸鉛などの変圧器の圧電材料は誘電体であることが多いため、生成される放電は誘電体バリア放電の特性に似ている。さらに、電気接地から離れた場所で使用すると、ピエゾ・トランスの鋭いエッジでコロナ放電が発生する。
独自の構造原理により、圧電バリア放電は、誘電体バリアおよびコロナ・プラズマの経済的でコンパクトなソースである。 その電力はユニットあたり約10Wに制限されているが、ユニットの低コストと小型サイズにより、特定のアプリケーションに最適化された大規模アレイの構築が可能になる。
その他の種類のプラズマ
表面活性化に適したプラズマも、RFおよびマイクロ波周波数による誘導加熱、火花放電、抵抗バリア放電[9]、およびさまざまな種類のマイクロ放電を使用して作成された。
物理的および化学的活性化メカニズム
プラズマ発生器の目的は、電気エネルギーを荷電粒子と中性粒子 (電子、イオン、原子、分子) のエネルギーに変換することである。これにより、水素、窒素、酸素の化学化合物、特に短寿命の高活性(化学)種が大量に生成される。すべての構成プラズマ種による基板の衝突(Bombardment,砲撃)により、表面が洗浄され、化学的に活性化される。さらに、放電フィラメントの接触点では、表面が局所的に高温に達する可能性がある。これにより、表面のトポグラフィが変更され、接着剤の機械的結合が改善される。
プラズマ雰囲気内の処理過程
大気圧では、電子とガス分子の間の衝突頻度が高いため、電子が高エネルギーに達することが妨げられる。典型的な電子エネルギーは、10~20eVに達する厚さ10~30μmの電極層を除いて、1eVのオーダーである。コロナおよび誘電体バリア放電における個々のフィラメントの低電流により、放電容積内に存在するガスは電子との熱平衡に達せず、冷たいままである。その温度は通常、室温から数10°Cしか上昇しない。一方、アーク放電の大電流により、電子が6,000 ~12,000°Cの温度に達すると、アーク雰囲気全体が熱的に平衡になる。ただし、アーク雰囲気を離れた後、このガスは基板に接触する前に数100°Cまで急速に冷却される。
非平衡電子およびイオンガスの温度について話すのは正しくないが、温度の概念は、粒子の平均エネルギーを定義するため、放電の物理的条件を説明するものである。通常、プラズマ雰囲気内で実現される1eVの平均電子エネルギーは、10,000°Cの温度での平均電子エネルギーに等しくなる。薄い陰極層と陽極層では、イオンと電子は最大で10倍高い平均エネルギーに達し、これは100,000°Cの温度に相当する。 同時に、分子ガスは冷たいままである。 電子イオンと電子分子の衝突エネルギーが高いため、プラズマ雰囲気は効率的な化学反応器として機能し、水素、窒素、酸素の化合物の高速生成を可能にする。その中でも、短寿命の高活性化学種は、表面のプラズマ活性化の主な作用剤である。それらには、水素、窒素、および酸素原子、OHおよびONラジカル、オゾン、亜硝酸、硝酸、および準安定励起状態にある他のさまざまな分子が含まれる[10]。さらに、放電が基板に直接接触すると、これらの種のイオンと電子の両方が高エネルギーを持ち、表面に衝突する。
表面処理
大気放電のプラズマまたはその生成ガスは、高活性化学種が豊富で、表面との接触時に多数の物理的および化学的プロセスを開始する。有機表面汚染物質を効率的に除去し、金属酸化物を減らし、表面に機械的微細構造を作成し、官能基を堆積させる。これらの効果はすべて、放電タイプ、そのパラメーター、作動ガスを選択することで調整できる。
次のプロセスは表面活性化をもたらす:
- 超微細洗浄: 活性化学種は有機表面汚染物質を効率的に酸化し、それらを二酸化炭素と水に変換し、表面から蒸発させ、超微細なクリーン状態にする。
- 弱い境界層の除去: プラズマは、分子量が最も低い表面層を除去すると同時に、ポリマーの最上部の原子層を酸化する。
- 表面分子の架橋: 酸素ラジカル (および存在する場合はUV放射(UV radiation)は、結合を分解し、分子の三次元交差結合を促進するのに役立つ。
- 金属酸化物の還元(削除): プラズマ放電は、通常5%の水素と95%の窒素を含む成形ガス中で点火され、大量の活性水素を生成する。酸化した金属表面と接触することで、金属酸化物と反応し金属原子と水に還元する。このプロセスは、基板表面上で直接燃焼する電気アークにおいて特に効率的である。酸化物や汚染物質からきれいな表面を残す。
- 表面トポグラフィーの改変: 基板と直接接触する放電は、マイクロメートルスケールで基板表面を浸食する。これにより、毛細管現象により接着剤で満たされた微細構造が作成され、接着剤の機械的結合が改善される。
- 官能基の堆積: 放電が表面に接触する薄層内で生成されたイオンと同様に、プラズマ雰囲気内で生成された短寿命の化学種は、基板に衝突し、多くの化学反応を開始する。多くの場合、基板表面に官能基を堆積させる反応は、プラズマ活性化の最も重要なメカニズムである。通常は表面エネルギーが低いプラスチックの場合、極性のOH基とON基が表面エネルギーを大幅に増加させ、接着剤による表面の湿潤性を向上させる。特に、これは分散接着の強度を増加させる。さらに、基板表面と接着剤の両方と強力な化学結合を形成できる化学種を生成する特殊な作動ガスを使用することにより、化学的に異なる材料間で非常に強力な結合を実現できる[6][11]。
基板表面での化学反応のバランスは、プラズマ・ガス組成、ガス流の速度、および温度に依存する。後者の2つの要因の効果は、反応の確率に依存する。ここで2つのレジームを区別する。反応確率が高い拡散領域では、反応速度はガス流の速度に依存するが、ガス温度には依存しない。反応確率が低いもう1つの速度論的領域では、アレニウスの式に従って、反応速度はガス温度に強く依存する。
表面特性評価方法
プラズマ活性化の主な目的の 1 つは、表面エネルギーを増加させることである。後者は、表面の濡れ性、つまり液体が表面を覆う能力によって特徴付けられる。
表面の濡れ性を評価する方法はいくつかある:
関連項目
- プラズマ (物理) 応用記事一覧
- 長江メモリ
リファレンス
- A.V. Pocius, "Adhesion and adhesives technology", Carl Hanser Verlag, Munich (2002)
- Yu.P. Raizer. "Gas discharge physics", Springer, Berlin, New York (1997)
- A. Fridman, "Plasma chemistry", Cambridge University Press (2008)
- Motrescu, I.; Ciolan, M. A.; Sugiyama, K.; Kawamura, N. & Nagatsu, M. (2018). “Use of pre-ionization electrodes to produce large-volume, densely distributed filamentary dielectric barrier discharges for materials surface processing”. Plasma Sources Science & Technology 27 (11): 115005. doi:10.1088/1361-6595/aae8fd.
- Abuzairi, T.; Okada, M.; Purnamaningsih, R. W.; Poespawati, N. R.; Iwata, F. & Nagatsu, M. (2016). “Maskless localized patterning of biomolecules on carbon nanotube microarray functionalized by ultrafine atmospheric pressure plasma jet using biotin-avidin system”. Applied Physics Letters 109 (2): 023701. doi:10.1063/1.4958988.
- Motrescu, I. & Nagatsu, M. (2016). “Nanocapillary atmospheric pressure plasma jet: A tool for ultrafine maskless surface modification at atmospheric pressure”. ACS Applied Materials & Interfaces 8 (19): 12528–12533. doi:10.1021/acsami.6b02483.
- M. Teschke and J. Engemann, Contrib. Plasma Phys. 49, 614 (2009)
- M. Teschke and J. Engemann, US020090122941A1, U.S. Patent application
- M. Laroussi, I. Alexeff, J. P. Richardson, and F. F. Dyer, IEEE Trans. Plasma Sci. 30, 158 (2002)
- R.A. Wolf, "Atmospheric pressure plasma for surface modification", Scrivener Publishing LLC (2013)
- Motrescu, I.; Ogino, A. & Nagatsu, M. (2012). “Micro-patterning of functional groups onto polymer surface using capillary atmospheric pressure plasma jet”. Journal of Photopolymer Science and Technology 25 (4): 529–534. doi:10.2494/photopolymer.25.529.