工程能力指数
工程能力指数(英語: process capability index)とは、品質管理の分野において、ある工程の持つ工程能力を定量的に評価する指標の一つである。工程能力は工程が管理状態で、かつ、安定した状態で予測可能な場合のみ評価できる。Joseph M. Juranによって提案され、多くの改良が加えられていった。
類似の概念に工程性能(英語: process performance)、工程性能指数(英語: process performance index)というのがあり、これは工程が安定状態にない場合に用いられる。
英語: process capability ratioという場合は、工程能力指数の逆数として定義される場合がある。
定義
一般的に受け入れられている定義を表1に示す。ここに掲げたものは全て母集団で特性値が正規分布を為すことを仮定しているが、他の確率分布を考慮した定義も提案されている。


| 定義 | 説明 |
|---|---|
| 平均値が調節可能で両側規格が設定されている場合にのみ適用できる。平均値が規格幅の中心からはずれると、正しく評価できない。 | |
| 下側規格のみ存在する場合。(例:耐力) | |
| 上側規格のみ存在する場合。 | |
| 特性値の平均値が規格幅の中心からはずれているとでは過大評価となるので、その影響を考慮した形。平均値が規格幅に入らないととなる。 | |
| 特性値の目標値Tからのずれによる損失を考慮した場合。 は正の値をとる。はタグチメソッドの損失関数の手法を取り込んでおり、 Taguchi capability indexとも呼ばれる[1]。 | |
| に平均値が目標から外れる効果を考慮した形。 | |
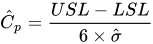
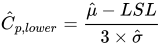
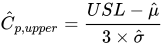
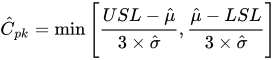


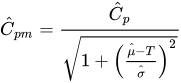

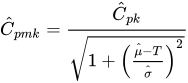
指数の評価
工程能力指数は、その大きい数字ほど望ましい能力を持っていることを表すように定義されている。評価値が0付近または0以下であれば、製品の特性が目標値と異なっている(μがTと大きく異なる)か、ばらつきが大きすぎるかである。
両側規格に対して であればμ±3σのばらつきが規格幅と一致していることを示すが、偏差にも変動がありうることを考慮すると、さらに±1σの余裕をもうけて少なくともとするのが好ましい[2]。例えば自動車業界では、AIAG[3]が、出版している『生産部品承認プロセス』(PPAPのマニュアル)で、指数[4]が1.67より大きければ承認基準に達しており、1.33より小さければ承認基準に達していないとしている[5]。


受け入れ可能なCpkの最少値をどのように設定するかは個人的見解に左右される部分があり、産業分野の違いや、どのような工程を構築するかによっても異なる見解がある。そのため、こうした評価基準にも議論の余地がありうるし、適切な査定方法がまだないという理由により、評価が省略されるような工程もありうることには注意が必要である。
工程能力は仕様と深い相関があるため、工程能力指数評価の重要さと仕様の重要さは同等である。もし、仕様の基になるガイドラインが部品の機能性や危険性を考慮していないならば、それについての工程能力を評価する意味はない。一方で仕様から外れた特性を持つ部品のもたらす危険について焦点が当てられているならば、工程能力の評価をすべきである。田口の損失関数がその考え方を良くあらわしている。
ある専門家による下限値の推奨値を表2に示す[6]。
| 状況 | 両側規格の場合 | 片側規格の場合 |
|---|---|---|
| 既存の工程 | 1.33 | 1.25 |
| 新規の工程 | 1.50 | 1.45 |
| 既存の工程 (危険性を左右する特性) |
1.50 | 1.45 |
| 新規の工程 (危険性を左右する特性) |
1.67 | 1.60 |
| シックス・シグマ | 2.00 | 2.00 |
2.5以上の値は無意味である。生産コストに跳ね返るので過剰に精度を追求するようなことをしてはならない[7]。
区間推定
実際に算出される工程能力指数の値は計測データに基づいた点推定値であり、得られた指数を前掲の表のような基準値と比較するだけでは不十分である。正しく評価するには区間推定を行う必要がある。については以下の方法で、両側信頼区間や推定に必要なデータ数を求めることができる[8][9]。工程能力指数の他の定義についても、同様の研究がある。
信頼水準1-αでの両側信頼区間は次式で与えられる。ここでφ=n-1でnは計測データ数。
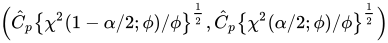
これは、φs2/σ2 が自由度φのχ2分布に従うことで次式が成立することによる(sは標本標準偏差)。
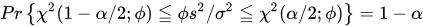
ある区間幅で推定するのに必要なデータ数については、区間幅2δに対して次の近似式が知られている。ここで、u(α)は標準正規分布N(0,12)の両側100α点である。
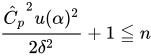
目安として信頼水準0.95における必要データ数を表3に示す。
| δ | ||||
|---|---|---|---|---|
| 0.20 | 0.15 | 0.10 | 0.05 | |
| 0.7 | 24.5 | 42.8 | 95.1 | 377.5 |
| 1.0 | 49.0 | 86.4 | 193.1 | 769.3 |
| 1.3 | 82.2 | 145.3 | 325.6 | 1299.5 |
| 1.5 | 109.0 | 193.1 | 433.2 | 1729.7 |
| 2.0 | 193.1 | 342.5 | 769.3 | 3074.3 |
参考文献
- Boyles, Russell (1991), “The Taguchi Capability Index”, Journal of Quality Technology (ミルウォーキー: American Society for Quality Control) 23 (1): 17 – 26, ISSN 0022-4065, OCLC 1800135
- 木暮正夫「工程能力」『品質』第9巻第4号、社団法人日本品質管理学会、1979年10月、pp. 18-24、ISSN 03868230。
- 米国自動車工業会。Automotive Industry Action Group をそのまま日本語に直して自動車産業行動委員会とも呼ばれる。
- このPPAPマニュアルで使用する工程能力指数を定義しているのは、同じAIAGから出版されているDaimlerChrysler Corporation, Ford Motor Company, General Motors Corporation "Statistical Process Control (SPC) Reference Manual"(2011年2月現在の最新版はSecond Edition, 2005)で、前節の表の4番目の定義によるものである。ただしこのAIAGのSPCマニュアルでは、管理図から簡易的に算出した標準偏差を使用した指数をCpk、不偏分散の平方根を使用した指数をPpkと区別している。 PPAPのマニュアルの用途にはどちらを使用してもかまわない。
- DaimlerChrysler Corporation, Ford Motor Company, General Motors Corporation "Production Part Approval Process (PPAP)" Fourth Edition, 2006, p.9, 2.2.11.3 Acceptance Criteria for Initial Study.
- Montgomery, Douglas (2004). Introduction to Statistical Quality Control. ニューヨーク: John Wiley & Sons, Inc.. p. 776. ISBN 9780471656319. OCLC 56729567
- Booker, J. M.; Raines, M.; Swift, K. G. (2001). Designing Capable and Reliable Products. オックスフォード: en:Butterworth-Heinemann. ISBN 9780750650762. OCLC 47030836
- 永田靖「工程能力指数の正しい理解に向けて」『品質』第34巻第2号、社団法人日本品質管理学会、2004年4月、pp. 13-18、ISSN 03868230。
- 永田靖「工程能力指数の区間推定」『品質』第21巻第2号、社団法人日本品質管理学会、1991年10月、pp. 3-8、ISSN 03868230。
関連項目
- 工程生産指数