疲労限度
疲労限度(ひろうげんど、英語:fatigue limit, endurance limit)とは、材料の疲労において、物体が振幅一定の繰返し応力を受けるとき、何回負荷を繰り返しても疲労破壊に至らない[1]、またはそのように見なされる応力値のことである[2]。疲労限、疲れ限度、耐久限度、耐久限などとも呼ぶ[1][3]。材料の疲労強度特性の検討や設計応力の検討を行う際の重要な特性の1つとされる[4]。
定義
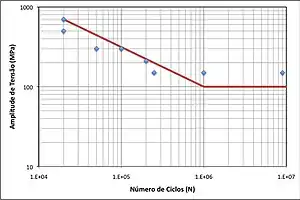
一般に、材料が振幅一定の繰返し応力を受けるとき、材料の疲労により、ある繰返し数で破壊に至る。繰返し応力の値を下げるに連れて、材料が疲労破壊までに至る荷重の繰り返し数は増えていき、長寿命となる。このような繰返し応力の大きさと荷重繰返し数の関係を表したのがS-N曲線である。S-N曲線で、負荷応力を下げていくと106回 - 107回辺りで曲線が折れ曲がって水平となり、無限回繰り返しても破壊に至らなくなるとされる繰返し応力の下限値が存在する場合がある[5]。この時の応力を疲労限度(fatigue limit)または耐久限度(endurance limit)と呼ぶ[1][6]。
繰返し引張圧縮、回転曲げや繰返しねじりなど、どのような荷重形式の繰返し荷重を与えるかによって材料中の応力状態は異なり、疲労限度の値も異なる。さらに平均応力の有無と大きさによっても疲労限度は異なる。疲労試験では平均応力0の両振り応力、または最少応力あるいは最大応力0の片振り応力による試験が採用されることが多い。そのため、材料の疲労限度を表す場合はどのような繰返し荷重形式による結果なのかを明確にして、両振り引張圧縮疲労限度、片振り引張疲労限度、回転曲げ疲労限度、両振りねじり疲労限度、などと表す[3]。
S-N曲線における繰返し応力の大きさを表すのに、応力振幅と応力範囲(応力振幅の2倍値)があるが、通常、疲労限度は応力振幅で表す[1]。しかし、片振り疲労試験結果の疲労限度については、応力範囲で表すこともある[3]。
材料因子の影響
材料による疲労限度の存在有無
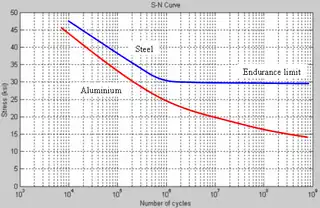
青:鉄(疲労限度30ksi)
赤:アルミ(明確ではない)
全ての材料に疲労限度が存在するわけではなく、存在する材料の種類は限られている。明瞭なS-N線図の水平折れ曲がりを示す材料としては、鉄鋼やチタン合金などの材料に限られている[7]。
明確な疲労限度を持たず、繰り返し数107 - 108回を超えてもS-N曲線は右下がりの傾向を示す材料としては、アルミニウム合金、銅合金のような非鉄金属[7]、多くのプラスチック材料[8]などが挙げられる。このような材料では、107回、108回などの十分に余裕を持つと考えられる繰り返し数に対応する応力(時間強度)を疲労限度と同じような目安と見なして取り扱う[5]。
材料によって疲労限度が存在するかしないかのメカニズムの一般的な定説は現在のところ存在しない[9][4]。鉄鋼のような明瞭な降伏を示す材料は疲労限度を持ち、非鉄金属のような降伏を示さない材料は疲労限度を持たない傾向にある[10]。
また、高強度の鉄鋼材料では、106回 - 107回辺りでS-N曲線が水平になった後、108 - 109回以上でまたS-N曲線が右下がりとなり、疲労限度が消失する場合がある[11]。このような繰り返し数領域での疲労破壊を超高サイクル疲労 (very high cycle fatigue) などと呼ぶ。通常の疲労では材料表面を起点にしてき裂が発生・進展するが、超高サイクル疲労では材料内部からのき裂進展により破壊に至るのが特徴である[11]。
平滑材の疲労限度推定式
疲労試験で使用される試験片において、試験部に後述の切欠きが存在しない試験片のことを平滑材 (smooth specimen) あるいは平滑試験片と呼ぶ[12]。平滑材の疲労限度は、引張強さや硬さなどの材料特性とある範囲内で良い相関がある[4]。材料の引張強さから平滑材の疲労限度を予測する式として、鉄鋼材料については経験的な次の式が知られている[13]。
- … (1)

ここで、σw0 : 平滑材の疲労限度、σB : 引張強さ。実際には、引張強さの035 - 0.6倍程度の範囲となる[14]。
ビッカース硬さによる予測式としては、次式が知られている[13]。
- … (2)
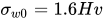
ここで、σw0 : 平滑材の疲労限度[MPa]、Hv : ビッカース硬さ[kg/mm2]。ただし、(2)式の有効範囲はHv= 400程度までで、それ以上では疲労限度の過大評価となる[13]。(1)式も、σB が高くなると同様に過大評価となる[4]。これは、低強度材ではほとんど影響を与えていないような微小な欠陥や材料中の介在物が、高強度材料には悪影響を与えて、その疲労限度を低下させるからである[4]。したがって、製造方法の改善などにより微小欠陥や介在物を小さくしていけば疲労限度は向上し[15]、十分な精度で(2)式が成立する Hv の範囲が広がる[16]。
力学因子の影響
巨視的な切欠きを有する場合
機械部品などは穴や段などの何らかの形状変化部を有しており、疲労破壊が発生するときはそのような形状変化部から発生する場合が非常に多い[17]。このような形状変化部では応力集中が発生しており、平滑部に比べて応力が高くなる。このような応力集中が発生する形状変化部を切欠き(notch)と総称し、切欠きにより疲労限度が低下する現象を切欠き効果(notch effect)と呼ぶ[17]。この疲労限度の低下率を表す係数として次の切欠き係数(fatigue notch factor)が定義される[18]。
- … (3)

ここで、β あるいは Kf : 切欠き係数、σw0 : 平滑材の疲労限度、σWK : 切欠き材の疲労限度。'β は材料の機械的性質、荷重形式、対象物の形状、絶対寸法などに影響を受ける[19]。
また、破断起点となる切欠きの弾性応力集中係数と切欠き係数を用いて、切欠きに対する敏感さを表すために次の切欠き感度係数(notch sensitivity factor)が用いられることがある。
- … (4)

ここで、η あるいは q : 切欠き感度係数、α : 弾性応力集中係数。すなわち、η = 1 のとき、β = α で切欠きの応力集中係数と等しく疲労限度が低下することになり、η = 0 のとき、β = 1 で疲労限度は切欠きの影響を全く受けないことになる。ただし、形状が相似で α が等しいもの同士の η を比較しても、寸法や材料の影響で η の値は変わるため、性質的には η は β と同じもので[20]、η 自体に特別な物理的意味は無い[21]。
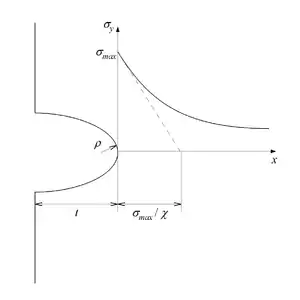
切欠き係数の傾向として、α が小さい場合は β = α に近いが、α が大きい場合は β < α となり[22]、さらに α がある程度以上大きくなるとαの大きさに関わらず β は一定値を取るようになる[20]。β = α とならない大きな理由は、切欠き材の疲労限度が切欠き底の最大応力 σmax のみでなく、切欠き底から材料内部に向かっての応力分布がどのように変化するかも影響しているためである。すなわち、σmax が同じでも、切欠き底から材料内部に向かって急激に応力が減少する場合と緩やかに減少する場合とでは、材料が受ける負担が異なる[23]。α が小さい切欠きは応力減少が緩やかな場合が多いので、材料が受ける負担が大きく、β = α に近くなる。対して、α が大きい切欠きは応力減少が急激な場合が多いので、σmax に比して材料が受ける負担が小さく、β < α となる。このような切欠き底の応力分布の強弱を代表するために、切欠き底の最大応力の点における応力分布の傾きχが用いられる[23]。χ を切欠き底の応力勾配(stress gradient)と呼ぶ。
α がある程度以上大きくなると α の大きさに関わらず β は一定値を取る傾向を示す[20]。このような条件下では、疲労限度下の応力で繰返し負荷後に、切欠き底に 1 - 0.1 mm の巨視的な停留き裂(non-propagating crack)が確認される。すなわち、α が大きい鋭い切欠きでは、巨視的なき裂の進展・停留の有無により疲労限度が決まっている。詳細な実験結果によると、このような疲労限度の分岐は、応力集中係数 α ではなく、応力勾配 χ、あるいは切欠き底の最大応力切欠き半径 ρ により決まると考える方がより正確である[21]。また、西谷によると、荷重形式(曲げ・引張、平均応力の有無など)が同じだとすれば、分岐点となる ρ の値は材料定数となる[21]。
微小欠陥を有する場合

1 mm 以下の微小なサイズの欠陥(傷、穴、空洞、介在物)を有する場合でも疲労限度が低下する場合がある。原理的には切欠き効果と同じく応力集中が根本原因であるが、大きなサイズの切欠きと同様の考え方(例えば切欠き底の最大応力を代表値として平滑材疲労限度と比較するような考え方)では、微小欠陥を有する材料の疲労限度を正確に予測することはできない。このような微小欠陥や微小き裂、非金属介在物を有する金属材料についての疲労限度の予測式が、村上・遠藤により提案されている[24][25]。
- … (5)
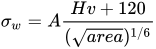
ここで、σw : 微小欠陥材の疲労限度[MPa]、Hv : ビッカース硬さ[kg/mm2]、area : 欠陥を最大主応力方向に投影した投影面積[μm2]である。A は欠陥の位置による定数で、表面欠陥の場合は1.43、表面接するような欠陥の場合は1.41、内部の欠陥の場合は1.56とされる[26]。
上式の適用範囲の上限としては、欠陥サイズがおおよそ程度までとされる[16]。適用範囲の下限を考えると、が小さくなっていくと、(5)式の計算上の疲労限度は微小欠陥を持たない平滑材疲労限度 σw0 を超えてしまうが、当然そうはならずにが小さくなってもσwは最大で σw0 で打ち切りと考える[15]。上式は低炭素鋼、高炭素鋼、黄銅、アルミ合金、ステンレス鋼の疲労試験結果に基づき考案されたものである。上式は√areaパラメータモデルとも呼ばれる。
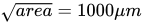

平均応力が存在し、その効果を考慮する場合は次の式による[27]。
- … (6)
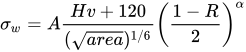
ここで、α は材料定数である。さらに、α についてもその材料のビッカース硬さを利用して、次の実験式が提案されている[27]。
- … (7)
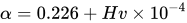
(6)、(7)式に関しては、硬い材料と柔らかい材料の代表として、マルエージング鋼と低炭素鋼S10Cの2種類の材料の試験結果を基に導出されている。
寸法による影響
形状が相似でも、寸法の絶対値が大きいほど疲労限度が低下する場合がある。これを寸法効果(size effect)と呼ぶ[28]。寸法効果の原因は次の2つに分類される[29]。
- 応力分布による力学的要因
- 切欠き底の応力集中や、曲げ・ねじりのような応力勾配を持つ荷重形式に対して、この力学的要因が現れる。形状相似のまま寸法を大きくすると、これらの応力分布の最大応力は変わらないが、応力勾配は寸法が大きくなると緩やかになっていき強度的に厳しくなる。疲労限度が応力分布の最大応力だけでなく応力勾配の影響も受けるという点で、本質的に切欠き効果と同じである。
- 欠陥含有の統計的要因
- 元々、材料には材質にばらつきが有り、部材の体積が大きくなると、強度的に弱い部分を含む確率が上昇する。疲労破壊は最も弱い部分からのき裂発生・進展により起こるので、疲労限度はその最も弱い部分の強度に依存する。
平均応力の影響
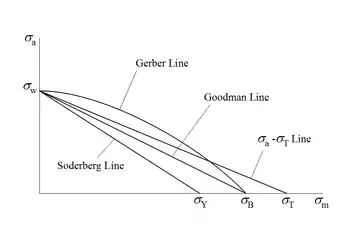
繰返し応力の応力振幅が同じでも、平均応力の有無によって疲労限度の値は変わってくる。疲労限度(応力振幅)と平均応力の関係を示したものを疲労限度線図(fatigue limit diagram)あるいは耐久限度線図と呼ぶ[1]。平均応力による疲労限度への影響を表す線図には、次のようにいくつかの種類がある[30]。
- Haighの方法:横軸に平均応力、縦軸に応力振幅を取る線図
- Smithの方法:横軸に平均応力、縦軸に最大応力と最小応力を取る線図
- Goodmanの方法:横軸に最小応力、縦軸に最大応力を取る線図
一般に、引張りの平均応力が加わると疲労限度は低下し、圧縮の平均応力が加わると疲労限度は上昇する傾向にある[28]。そのため疲労限度線図は右下がりの曲線となり、いくつかの予測式が提案されている[1][31]。
- Goodman線図
- … (8)
- Gerber線図
- … (9)
- Soderberg線図
- … (10)
- σa-σT線図
- … (11)
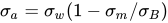
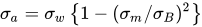
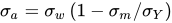
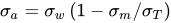
ここで、σw : 両振り引張圧縮疲労限度、σa : 応力振幅(疲労限度)、σm : 平均応力、σB : 引張強さ、σY : 降伏応力、σT : 真破断応力。
(8)式のGoodman線図は修正Goodman線図とも呼ばれる[1]。最初にGoodmanにより提案された線図では、当時の認識に基づき、線図における σw は引張強さσB の1/3とされていた。その後、鉄鋼材料で σw を σBの1/3とするのは安全側に過小評価し過ぎているという指摘があり、σw は実際に試験などで得られる両振り引張圧縮疲労限度を使用するように修正がされた。このような修正後のGoodman線図であること明確にする意味で、修正Goodman線図とも呼ばれる[32]。
多軸応力の影響
実際の機械、構造物は、曲げとねじりといった複数の荷重が組み合わさって負荷される。よって、実際の部材は主応力成分の二つが0の単軸応力状態ではなく、2軸あるいは3軸応力状態にあることが多い[10]。
同位相組合せ応力の場合

同位相で働く曲げとねじりの組合せ応力の疲労限度の実験式としては、次の西原・河本の式がある[33][34]。 のとき:
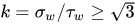
- … (12)
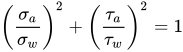
のとき:
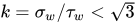
- … (13)
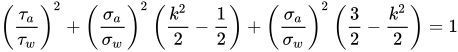
ここで、σw : 単独曲げによる両振り疲労限度、τw : 単独ねじりによる両振りせん断応力疲労限度、σa、τa : 曲げ、ねじり組合せ応力下の疲労限度。
同じく同位相曲げ・ねじり組合せ応力疲労限度予測式として、延性平滑材については(12)式と同一、脆性平滑材あるいは延性切欠き材については次式による、Goughの式が提案されている[33]。
- … (14)
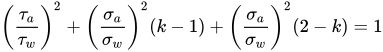
また次式のようなFindleyの式もある[34]。
- … (15)
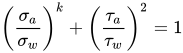
k の値は、通常の金属で 0.5 - 1.0 の範囲にあり、鋳鉄や切欠き付きの軟鋼などのような脆性的な材料ほど、値は小さくなる傾向にある[34]。また、この範囲の k の値では(13)式 - (15)式で予測値に大きな差は発生しない[34]。
平均応力も存在する一般的な応力状態での予測式としては、主応力をもとにした、次のSinesの式がある[33]。
- … (16)
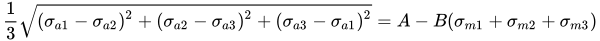
ここで、σa1, a2, a3 : 主応力で考えた応力振幅、σm1, m2, m3 : 主応力で考えた平均応力、A、B : 材料定数である。この式はミーゼスの説に基づくものなので、延性平滑材に有効と考えられている[35]。
環境因子の影響
脚注
出典
- 日本機械学会(編) 2007, p. 1110.
- 村上 2004, p. 1.
- 日本工業標準調査会 編『JIS Z 2273 金属材料の疲れ試験方法通則』1978年、2-3頁。
- 日本材料学会(編) 2008, p. 9.
- 平川ら 2004, p. 171.
- 日本材料学会(編) 2008, p. 6.
- 大路・中井 2010, p. 62.
- 高野菊雄『トラブルを防ぐプラスチック材料の選び方・使い方』(第1版)工業調査会、2005年6月15日、84頁。ISBN 4-7693-4190-3。
- “材料強度学-破壊解析の理論コース FAQ”. 研究人材のためのe-learning. 科学技術振興機構. 2024年3月10日閲覧。
- 大路・中井 2010, p. 83.
- 塩澤和章「高強度鋼の超高サイクル疲労に関する研究動向」(PDF)『NACHI TECHNICAL REPORT』第14巻、不二越、2007年10月、1頁。
- 日本機械学会(編) 2007, p. 1189.
- 村上 2004, pp. 7–8.
- 大路・中井 2010, pp. 70–71.
- 日本材料学会(編) 2008, p. 32.
- 村上 2004, pp. 63–64.
- 日本材料学会(編) 2008, p. 17.
- 日本機械学会(編) 2007, p. 315.
- 西田 1993, p. 60.
- 大路・中井 2010, pp. 86–87.
- 日本材料学会(編) 2008, pp. 23–29.
- 佐藤(編) 2007, p. 6-3.
- 村上 2004, pp. 24–26.
- 村上 2004, p. 58.
- 村上敬宜、遠藤正浩「微小き裂の下限界応力拡大係数幅 ΔKth に及ぼす硬さとき裂形状の影響」『材料』第35巻第395号、1986年、911-917頁、doi:10.2472/jsms.35.911。
- 村上 2004, p. 90.
- 村上 2004, pp. 103–104.
- 平川ら 2004, p. 172.
- 日本材料学会(編) 2008, p. 18.
- ばね技術研究会 編『ばねの設計と製造・信頼性』(初版)日刊工業社〈ばね技術シリーズ〉、2001年、21頁。ISBN 4-526-04705-8。
- 日本材料学会(編) 2008, p. 83.
- 酒井達雄『図解入門よくわかる最新金属疲労の基本と仕組み』(第1版)秀和システム、2011年5月26日、60頁。ISBN 978-4-7980-2972-6。
- 大路・中井 2010, pp. 83–85.
- 日本材料学会(編) 2008, p. 98.
- 日本材料学会(編) 2008, pp. 102–103.
- 平川ら 2004, p. 173.
- 松島 2007, p. 56.
- 大路・中井 2010, p. 158.
- 日本材料学会(編) 2008, pp. 286–287.
参考文献
- 日本機械学会(編)、2007、『機械工学辞典』第2版、丸善 ISBN 978-4-88898-083-8
- 日本材料学会(編)、2008、『疲労設計便覧』第3版、養賢堂 ISBN 978-4-8425-9501-6
- 村上敬宜、2004、『金属疲労 微小欠陥と介在物の影響』第2版、養賢堂 ISBN 978-4842593029
- 平川賢爾・大谷泰夫・遠藤正浩・坂本東男、2004、『機械材料学』第1版、朝倉書店 ISBN 978-4-254-23702-3
- 佐藤邦彦(編)、2007、『溶接強度ハンドブック』第1版、理工学社 ISBN 978-4-8445-2304-8
- 大路清嗣・中井善一、2010、『材料強度』第1版、コロナ社 ISBN 978-4-339-04039-5
- 西田正孝、1993、『応力集中』増補版、森北出版 ISBN 978-4-627-94029-1
- 松島巌、2007、『腐食防食の実務知識』第1版、オーム社 ISBN 4-274-08721-2
外部リンク
- 『疲労限(度)』 - 機械工学事典(日本機械学会)
- 三沢啓志, 「疲労限度以下の応力によるき裂進展に関する一考察」『材料』 27巻 300号 1978年 p.865-870, doi:10.2472/jsms.27.865, 日本材料学会
- 高橋宏治, 天野利彦, 花折和也, 安藤柱, 高橋文雄, 「き裂状表面欠陥を有する高強度鋼のショットピーニングによる疲労限度向上と表面欠陥の無害化』『材料』 58巻 12号 2009年 p.1030-1036, doi:10.2472/jsms.58.1030
- 赤井淳嗣, 塩澤大輝, 阪上隆英, 「オーステナイト系ステンレス鋼の疲労限度評価」『材料』 61巻 12号 2012年 p.953-959, doi:10.2472/jsms.61.953