重ね板ばね
重ね板ばね(かさねいたばね)とは板ばねの一種で、板を層状に積み重ねて造られるばねである。リーフスプリング(英: leaf spring)や単に板ばねと呼ばれることもある[1]。板の曲げ変形を利用して、ばね作用する。普通の板厚一定の一枚板だと応力が根元に向かって大きくなるので、応力を均一化させるように、板を積み重ねたり板をテーパー形状にしたりすることで長手方向に沿って断面形状を変化させるのが、重ね板ばねの基本原理といえる。
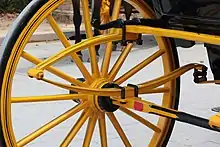
現在では、主にトラック、バス、商用のバンなどの懸架装置として、重ね板ばねは使われている。20世紀前半ごろまでは鉄道車両の懸架装置でも常用されていた。古くは馬車の懸架装置として利用されてきた。車体を支える用途の重ね板ばねは、特に担いばね(にないばね)とも呼ばれる[2]。
重ね板ばねを構成する板はリーフやばね板と呼ばれ、一般的にばね鋼という鉄鋼材料で出来ている。重ね板ばね、特にマルチリーフスプリングと呼ばれるものでは、隣り合う板同士が摩擦を起こすのが特徴である。これによって振動に対する減衰力が得られるメリットもあるが、きしみ音の発生、動的ばね定数の増加、塗膜剥がれによる腐食などのデメリットにもつながる。板をテーパー形にするものはテーパリーフスプリングと呼ばれ、この種類では板間摩擦が軽減される。その他には、非線形のばね特性を持たせたプログレッシブ重ね板ばねや親子重ね板ばねなどのバリエーションがある。
基本原理
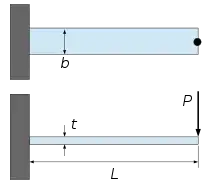
板ばねとは、板の曲げ変形を利用してばね作用を得ているばねで、その一種である重ね板ばねは、曲げ応力が一定となることを基本理念としている[3]。片方が固定端でもう片方が自由端の片持ちはりについて考える。自由端位置に荷重 P が加わるとき、はりの曲げ変形による自由端位置の変位 δ は以下のように表される[4]。

ここで、L は固定端から自由端までの長さ、E は縦弾性係数、I は断面二次モーメントである。この式を変形し、断面が長方形だとすれば
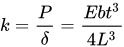
となり、この片持ちはりは、上式で表されるようなばね定数 k のばねとして働く[4]。ここで、b は長方形断面の幅、t 長方形断面の厚みである。
はりの固定端から距離 x とする。上述の場合のはり表面の曲げ応力 σb は、
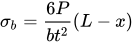
と表され、x によって変化する[5]。曲げ応力は、はりの根元(固定端)で最も大きくなる[6]。
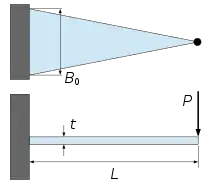
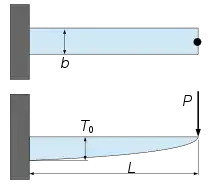
一定断面ならばこのように x によって変化する σb を、x に関わらず一定になるように断面形状を x に沿って変化させることを考える。このような応力状態を平等応力や等応力と呼ぶ[7]。平等応力を実現する方法として
- 断面厚み t は一定とし、断面幅 b を可変とする。
- 断面幅 b は一定とし、断面厚み t を可変とする。
という2つの手法があり得る[8]。手法1を実現するには、次式で表されるような、はり固定端での幅は B0 でそこから直線的に幅が狭まっていき先端で幅 0 になる三角形のはりにすればよい[8]。
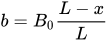
手法2を実現するには、次式で表されるような、はり固定端での厚みは T0 でそこから放物線状に厚みが狭まっていき先端で厚み 0 になる放物線形のはりにすればよい[8]。
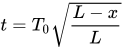
このように、はり上の曲げ応力を一定とする基本な考え方としつつ、上式2つの断面形状を現実的に実現可能な形に修正したのが重ね板ばねである[9]。一定断面の板ばねを重ね板ばねにすることによって、エネルギー貯蔵も高効率化する[10][11]。ばねに蓄えられる弾性エネルギーを U とし、ばねの体積を V とする。ばねが変位するときに発生する最大応力を σ とし、材質の縦弾性係数を E とする。一定の長方形断面の板ばねだと E は次式のようになる[10]。

これを上記のような理想的な三角形はりにすると、弾性エネルギーは

となり、エネルギー貯蔵効率も向上する[10]。
種類と構成
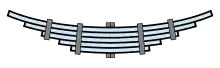
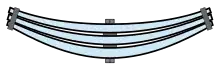
マルチリーフとテーパリーフ
重ね板ばねを構成する各板は、リーフやばね板と呼ばれる[12]。分類方法は他にもあるが、大別すると、重ね板ばねにはマルチリーフスプリングとテーパリーフスプリングの2種類がある[13]。
マルチリーフスプリングとは、長さの異なる平らな板を階段状に積み重ねて構成する板ばねである[14]。上述の平等応力を実現する手法 1 に基づくのが、このマルチリーフスプリングといえる[8]。後述のように、リーフ同士が摩擦によって減衰力が得られる[15]。特に腐食環境での耐久性に欠点を抱えているが、よく使用されている重ね板ばねの種類である[16]。
テーパリーフスプリングとは、リーフ自体がテーパー(先細り形状)になっており、そのようなリーフ1枚または複数枚から構成される板ばねである[17]。テーパリーフスプリングは上述の平等応力を実現する手法 2 に基づいている[8]。リーフに加わる応力を均一化できるため軽量化が達成できる[18]。耐久性や軽量化の利点によって、近年の重ね板ばねではテーパリーフスプリングの採用が広がっている[19]。
取付構造
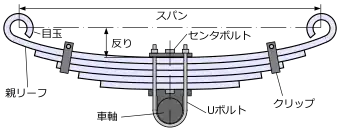
自動車の懸架装置などに用いる場合は、最上部のリーフの端部を丸く巻いて目玉と呼ばれる部位を作ることがある[20]。目玉や取付部を持つリーフは親リーフや親板と呼ばれる[21]。親リーフは1番リーフとも呼ばれ、以下長い順に各リーフは2番リーフ、3番リーフ…などと呼ばれる[22]。各リーフはキャンバと呼ばれるような反り返ったような形状をしており、取り付け状態での反り返り量は目玉ないし荷重点からの距離で定義され、反りと呼ばれる[23]。
目玉がある場合、どちらかの端部の目玉にはシャックルと呼ばれるリンクを取り付け、リンクを介して車体と結合させる[13]。重ね板ばねに荷重が加わりたわむとき、スパンと呼ばれるリーフ全長が変化する[24]。シャックルはこのようなスパン変化を吸収するために使われる[25]。目玉を設けずに親リーフに受を当てて、親リーフ上で受をスライドさせてスパン変化を逃がす構造もある[26]。ただし、スライドでは接触点が移動するためばね特性が非線形となり、特に両側をスライドさせると非線形の程度が大きくなる[27]。
重ね板ばねの中央部には穴があけられ、センタピンと呼ばれるリーフ間のズレを防ぐリベットやセンタボルトと呼ばれるリーフ同士を締結するボルトが取り付けられる[28]。通常、リーフのキャンバは各リーフごとに異なっているので、中央を締め付ける前は各リーフを寄り添わせてもリーフ同士にはニップと呼ばれる隙間がある[29]。中央を締め付けることによって各リーフ同士の隙間が埋まり、とくに板端で接触する[30]。
また、胴締めと呼ばれる枠形の金具やUボルト2本で中央部一定範囲を固定する[31]。車軸に対して重ね板ばねを固定する場合はUボルトが使われる[32]。クリップと呼ばれるリーフの横ずれを防ぐ部品を、中央部と端部の間にさらに取り付ける場合もある[33]。
中央部のUボルトや胴締めによって固定されている範囲は、ばねとして機能しなくなり、ばね定数を高くする効果をもたらす[34]。固定範囲(Uボルトであれば2本のUボルトの間隔)が長くなるほどばね無効範囲も長くなり、ばね定数も高くなる[34]。振動絶縁のためにゴム板などを介して固定する場合は、ばね無効範囲を 0 あるいは小さくできる[34]。
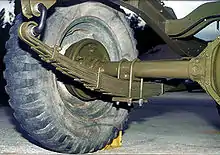 自動車の懸架装置として使われる重ね板ばねの例。端部に目玉があり、リンクで車体に結合している。車軸に対して2本のUボルトで結合している。
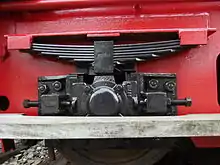 鉄道車両の懸架装置として使われる重ね板ばねの例。端部は車体の受に直接当てる方式で、中央部は胴締めで固定されている。
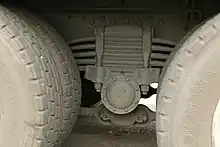 自動車のトラニオン式サスペンションで使われているテーパリーフスプリングの例。リーフ間にはスペーサを挟み、軸に対してUボルトで固定されている。
その他種類
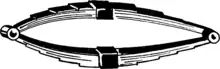
重ね板ばねを2つ向き合わせたような形で使用する板ばねを、その見た目からだ円ばねと呼ぶ[35]。一方で単独で用いる場合は、半だ円ばねと呼ばれる[35]。だ円ばねはかつては鉄道車両で広く使用されたが近年での新規採用例はなく、現在「重ね板ばね」と言えば、今でも使用例が多い半だ円ばねを指す[36]。
形状による分類の他には、ばね特性による分類がある[37]。一般的な重ね板ばねは荷重-たわみ関係が線形として表されるが、荷重-たわみ関係を非線形にした種類もある[38]。重ね板ばねが使われるトラックなどでは、積載によって重ね板ばねが受ける荷重が大きく変動する[39]。積載量が小さいときも大きいときも良い乗り心地を実現し、かつ負担に耐えられるようにするには、荷重に比例してばね定数が変化することが望ましい[39]。
上述のスライドで重ね板ばねを受ける構造も、そのような非線形ばねの一例である[39]。他の非線形ばねの例としては、主ばねと呼ばれる通常の重ね板ばねに補助ばねと呼ばれる板を備えた種類があり、プログレッシブ重ね板ばねと呼ばれる[14]。荷重が小さい内は主ばねのみが働くが、ある荷重以上になると補助ばねが主ばねと接触し出し、そこから接触が完了する荷重までばね定数が徐々に増加する[40]。もう一つの非線形ばねの例は、親ばねと呼ばれる重ね板ばねに子ばねと呼ばれる別の重ね板ばねを備えた種類があり、親子重ね板ばねと呼ばれる[14]。これも荷重が小さい内は親ばねのみが働き、ある荷重を境に子ばねも荷重を負担するようになる構造になっており、ばね定数が折れ曲がるように増加する2段特性を示す[40]。
特性
展開法
重ね板ばねのばね定数や各リーフの応力分布を求める設計手法として、マルチリーフスプリングの場合は展開法と板端法(ばんたんほう)という2つの手法がある[41]。展開法には手計算可能という長所がある一方で、細かな形状のバリエーションを計算に反映できない短所がある[42]。板端法はその逆で、種々の形状の違いを計算に落とし込める長所がある一方で、計算が複雑となり一般的には電算処理を要する短所がある[42]。そのため、大まかな諸元を決める際は展開法を用い、詳細を決める際は板端法を用いるという使い分けがなされることが多い[42]。
展開法は曲率法とも呼ばれる[43]。展開法では重なり合う各リーフが全面接触しており、各リーフの曲げ曲率半径が全て同一であると仮定する。このような仮定を置くと、各リーフを同一平面上に展開してつなぎ合わせた一枚の幅広い板と、元の重ね板ばねは力学的に等価となる[44]。このような仮定に立って台形の片持ちはりを考える。台形はりの固定端の幅を B とし、自由端の幅を B1 とし、長さを L とし、板厚を t とし、縦弾性係数を E とする。自由端に荷重 P がかかるときの自由端のたわみ u は次のようになる[45]。
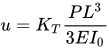
ここで、I0 は固定端位置での断面二次モーメントで、KT は次のように表される係数である[45]。
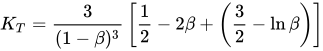

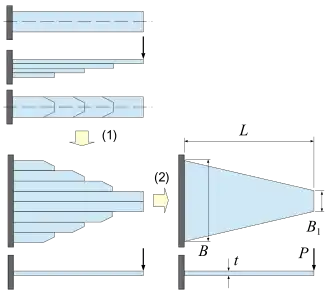
一般的なマルチリーフスプリングを長手方向に2等分して、等分されたリーフを両側に振り分けて同一平面上に配置すると、近似的な台形が仮想的に構成できる[46]。展開法の仮定に立つと、この仮想的な台形のはりの変形は上記の一体化した台形はりの変形と同じと見なせ、上記のたわみと荷重の関係式をそのまま使うことができる[46]。
両端支持はりでは、両端に荷重を P が加わるときは、中心では荷重 2P が加わるので、重ね板ばねではこれを基準にばね定数を考える[47]。重ね板ばねのリーフの幅を b とし、リーフの総枚数を n とし、全長リーフの枚数を nf とし、リーフの断面二次モーメントを I とする。全てのリーフが同じ板厚 t の場合のマルチリーフスプリングのばね定数 k = 2P/u は

と得られる[48]。ただし、KT は上式と同じだが、ここで β は次のような総枚数に対する全長リーフ枚数の割合となる[49]。

このときのリーフ中央部での曲げ応力は各リーフで等しく、断面係数を Z とすると、リーフ中央部での曲げ応力 σb は次式となる[48]。

各リーフの板厚が異なる場合のばね定数・曲げ応力についても、展開法による解が用意されている[50]。
展開法の仮定であるリーフ間の全面接触状態は、実際にまれにしか起きない[51]。そのため、展開法によるばね定数計算値は実際の値よりも大きくなりがちで、特にリーフ枚数が少ないほどその差異は顕著となる[51]。展開法による計算応力も、各リーフで起きる応力の平均値に相当する一つの値を算出している点に留意が必要である[51]。
板端法
板端法では各リーフはリーフ先端でのみ接触し、リーフ先端のみでリーフ間の荷重が伝わると仮定する[52]。板端法の仮定も常に現実で満たされている条件ではないものの、板端法による計算値は実測値と比較的よい一致を示す[51]。
板端法はある種の有限要素法のようなもので、重ね板ばねを1つ1つの片持ちはりに分割して解いていく[53]。板端法にもとづいて定式化すると、n 枚の重ね板ばねであれば隣り合う接触力の関係を表す式が n−1個出てくる[54]。この n−1元連立一次方程式を解くことによって各接触力を得れば、あとは外力が加わる片持ちはりとして計算できる[54]。
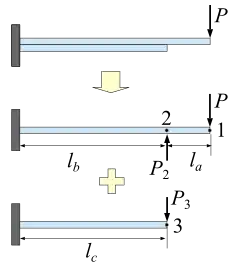
例として、2枚重ねの対称形のマルチリーフスプリングを考える。2枚のリーフのそれぞれの曲げ剛性 EI は同一とする。2つのリーフの接触点の位置を、親リーフの方は 2 とし、子リーフの方は 3 とし、中央からの距離を lb, lc とする。親リーフの端部を点 1 とし、点 2 から点 1 までの距離を la とする。端部に外力 P が加わり、接触点 2, 3 でリーフ間を伝わる内力 P2, P3 が発生すると考えると、片持ちはりの曲げ変形の式から点 2 の変位 u2 と点 3 の変位 u3 は以下のように表される(P , P2, P3 は同じ向きと置く)[55]。
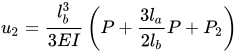
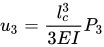
さらに、板端法の仮定より境界条件


が成立する[55]。これらの条件を使って式を解けば未知量 P2, P3 を既知量で表すことができ、 最終的には以下のような各点の変位と外力の関係を得ることができる[56]。
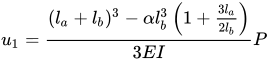
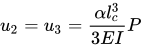
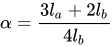
テーパリーフ
テーパリーフスプリングの場合、テーパ部板厚を直線状に漸減させたモデルと放物線状に漸減させたモデルの計算式が用意されている[57]。リーフの幅が b で、長手方向 x = l1 から x = l2 にかけて板厚が t1 から t2 へ放物線状に漸減する対象のテーパリーフの例では、ばね定数は次のように与えられる[58]。

ここで
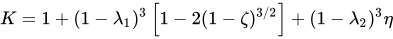

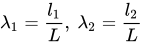
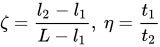
この場合、テーパ範囲 l1 ≤ x ≤ l2 では応力一定で、その範囲の曲げ応力は
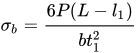
で与えられる[58]。
テーパリーフを複数重ね合わせる場合も、ばね全体のたわみ変化と各リーフのたわみ変化が一致する格好になっていれば、個々のリーフについてばね定数を計算し、各リーフのばね定数の総和として全体のばね定数が計算できる[59]。各リーフの応力は、各リーフがばね定数割合に応じて分担する荷重から計算できる[60]。
リーフ間摩擦
重ね板ばねに上下荷重が加わって変形するとき、重ね板ばねの各リーフ同士がこすれ合い、摩擦が生じる[61]。この摩擦は、荷重に対する抵抗として働き、減衰力の発生や動的ばね定数の増加を生む[61]。重ね板ばねの荷重-たわみ曲線は、このような摩擦によってヒステリシスループを持つようになる[62]。
摩擦が大きいほど減衰が大きくなり、振動減衰の観点からは望ましいはずだが、重ね板ばねのリーフ間摩擦は必ずしも望ましいものではない[61]。摩擦が大きくなると同時に動的ばね定数も大きくなるので、高周波のびびり振動を生みやすくなる[63]。リーフ同士がこすれ合うことによってきしみ音も発生し、騒音・異音の原因ともなる[64]。こすれによって塗膜がはがれ、腐食も起きやすくなる[15]。特にリーフ間の接触面圧が高い場所では、微小相対変位によるフレッティングの発生の可能性もある[65]。さらに、摩擦力の存在はチューニングを難しくする欠点もある[66]。
リーフ間摩擦を小さくする方策としては、リーフの枚数を減らしたり、マルチリーフスプリングからテーパーリーフスプリングに変えたり、リーフ間に潤滑剤を塗布したり、リーフ間に小さい摩擦係数のスペーサーを挟む、といったことが有効である[67]。きしみ音の低減には、接触する部分にサイレンサと呼ばれる樹脂やゴムのパッドを挟むことが行われる[68]。フレッティングの低減には、同じくスペーサーを挟んで接触を避けることが有効だが、他には接触面圧自体を下げることもある[69]。
リーフ間摩擦は小さいするように設計するのが近年の傾向だが、摩擦力を大きくする場合には、リーフの枚数を増やしたり、リーフ間に大きい摩擦係数のスペーサーを挟むといった方策がある[70]。

材料
重ね板ばねのリーフ材料は、ばね鋼の熱間成形用鋼材が使われる。重ね板ばねの材料は板幅・板厚が大きいため、一般的に冷間成形ではなく熱間成形で製造される[75]。熱間圧延加工で平鋼の形にし、重ね板ばね製造に供される[76]。
日本産業規格の例では、以下のような鋼種が重ね板ばね用に規格化されている[77]。
- SUP6 - シリコンマンガン鋼
- SUP7 - シリコンマンガン鋼
- SUP9 - マンガンクロム鋼
- SUP9A - マンガンクロム鋼
- SUP11A - マンガンクロムボロン鋼
- SUP13 - クロムモリブデン鋼
鋼種の使い分けは、主の焼入れ性の観点からリーフ板厚による[75]。SUP11A と SUP13 は合金元素添加によって焼入れ性を向上させた鋼種で、特に大型のリーフに使われる[78]。軽量化や信頼性向上の需要のため、自動車用では規格鋼種を超えて高性能な板ばね材料も開発されている[79]。
製造
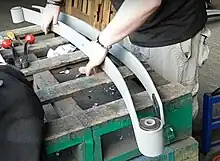
重ね板ばねの製造は、各リーフ単品を製造する工程と、完成したリーフを組み立てて化されたとして完成させる工程で構成される[80]。自動車用のマルチリーフスプリングの例では、以下のような工程順序で製造される[81]。
- 材料切断
- せん断機やのこ盤を用いて、供された平鋼材を適切な形に切断する[82]。
- 穴あけ
- 板端加工
- 加熱・成形
- リーフを炉でおよそ 950 °C に加熱し、そのまま成形加工を行う。成形加工はキャンバを付けるためのもので、ロールやプレスを用いてリーフを所定の径に曲げる[84]。
- 焼入れ・焼戻し
- ショットピーニング
- 下塗り防錆塗装
- ショットピーニング後の表面はさびやすいこともあり、引き続いて各リーフに下塗り防錆塗装を施す[88]。
- 追加工
- 重ね板ばね組立
- セッチング
- 荷重試験
- 完成塗装
- 試験を合格した重ね板ばねに仕上げの完成塗装を行う[96]。
テーパリーフスプリングの製造は上記の工程とほぼ同じだが、材料切断と穴あけ・板端加工のあいだに、ロングテーパを成形する圧延加工が入る[97]。
用途例
自動車
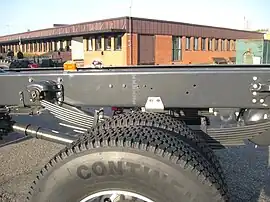
自動車分野では、トラック、バス、商用のバンなどの懸架装置として重ね板ばねが使われている[98]。特にトラックでの使用が主といえる[37]。かつては乗用車でも重ね板ばねが使われていたが、乗り心地や操縦安定性の要求が高くなるにつれ、乗用車では重ね板ばねは使われなくなっている[99]。
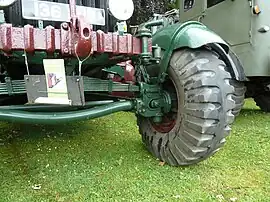
自動車の重ね板ばねを使う懸架装置方式には、車幅方向に平行に車輪間を渡すように重ね板ばねを配置する方式(横置き板ばね式)と左右の車輪を車軸で結合してそれぞれの車輪に重ね板ばねを車長方向に配置する方式(縦置き板ばね式)がある[100]。横置き板ばね式はヨーロッパの昔の自動車で使われてきた[19]。日本では、小型トラックのフロントで独立懸架で横置きして用いる例もある[19]。縦置き板ばね式は平行リーフ式やパラレルリーフ式とも呼ばれ、車軸懸架として用いられる[101]。トラックなどで使用が多いのはこの縦置き板ばね式である[102]。
他方で、近年の大型トラックやバスでは実用性が向上した空気ばねも懸架装置として採用が広がっている[103]。トラックであれば、フロント・リアがともに重ね板ばねの場合とフロント・リアがともに空気ばねの場合のほかに、フロントが重ね板ばねでリアが空気ばねという風に使い分けるパターンもある[104]。金属ばねと比較した空気ばね式懸架装置の長所は、良好な乗り心地や車両高さを操作可能にする点にある[105]。空気ばねの短所は構造が複雑でコストが高い点で、重ね板ばねによる懸架装置であれば構造が簡単で部品数が少なくコストが安いという長所がある[106]。
鉄道車両
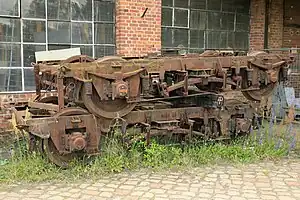
鉄道車両の一般的な懸架装置は枕ばねと軸ばねの二種類で構成されるが、枕ばねには空気ばねを使用し、軸ばねにはコイルばねを使用するのが現在の主流で、鉄道車両の懸架装置用としては重ね板ば利用は現在では非主流である[108]。
第二次世界大戦前には、アメリカやヨーロッパの鉄道車両では懸架装置に重ね板ばねが常用されていた[107]。当時はオイルダンパーのような適当な減衰装置が未発達だったため、重ね板ばねの摩擦を振動減衰に利用せざるを得なかったというのが、重ね板ばね採用の理由であった[107]。
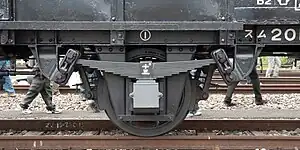
重ね板ばねの摩擦は大き過ぎる面があり、使用環境によって安定しない欠点が重ね板ばねにはあったため、オイルダンパーが実用化された後は、旅客用の車両では柔らかいコイルばねとオイルダンパーの組み合わせが採用されるようになり、車両の乗り心地も向上した[109]。第二次世界大戦後に造られた世界各国の新型台車では、枕ばねにも軸ばねにもコイルばねが用いられるようになっていった[107]。
貨車では、重ね板ばねを使用していた2軸貨車の速度向上のために、重ね板ばねの固定部を改良した2段リンク式走り装置がドイツや日本で大戦後に開発された実績がある[110]。日本ではこの懸架装置を用いたワム80000形が大量生産され、2008年まで使用された[110]。
歴史
重ね板ばねが誰によって発明されたについて、確実に分かっていることはない[113]。古くは、重ね板ばねは馬車の時代から登場して使われていた[38]。少なくとも1750年以降のイギリスで、馬車メーカーの間で重ね板ばねの利用は始まっており、イギリスに続いてフランスやドイツでも重ね板ばねの使用が始まった[113]。当時の重ね板ばねは高価で、そのために重ね板ばね利用はまだ一般化しなかった[113]。
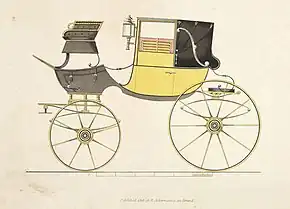
1804年、イギリスのオバデヤ・エリオットが、だ円ばねを使った馬車用懸架装置方式の特許を取得した[113]。エリオットの発明はパーチと呼ばれる重い馬車部品を不要とし、軽量で快適な馬車の時代の幕開けとなったとされる[115]。だ円ばね自体は、詳細は不明であるものの、エリオット以前からドイツで使用されていた[116]。エリオットの発明は自動車懸架用板ばねの原型となり[117]、世界最初の自動車といわれる1886年のベンツ第1号車でもだ円ばねが装着された[118]。
1852年には、鉄道車両用ばね設計の問題に取り組んでいたフランスのE.フィリップが、各リーフが接触を保つという仮定に立脚して重ね板ばねのたわみの計算式を算出する理論の論文を出版した[119][120]。フィリップの理論は、各リーフの曲げ曲率が同じになるとみなして重ね板ばねを1枚の平板に展開する曲率法で、実際の接触状態を忠実に再現しているわけではないがその後も長く支持されて利用される[121]。カール・ピアソンは「弾性学と材料力学の歴史」(1893年)において、簡単な弾性論でも大きな価値のある結果が得られる際立った例だとフィリップの仕事を紹介している[119][120]。荷重伝達が各リーフの端部で集中的に起こると仮定して理論を展開する板端法については、日本の亘理厚が提唱した[122]。既存の理論よりも実験結果に合うものとして、1952年、1954年に論文として出版された[123][124]。
出典
- JIS D 0111 1992, p. 5.
- JIS B 0103 2005, p. 5.
- 渡辺・武田 1989, pp. 57–58, 63.
- 渡辺・武田 1989, p. 59.
- 日本ばね学会(編) 2008, p. 139; 渡辺・武田 1989, p. 62.
- 渡辺・武田 1989, p. 60.
- 日本ばね学会(編) 2008, p. 138; ばね技術研究会(編) 1998, p. 3.
- 日本ばね学会(編) 2008, p. 139.
- 日本ばね学会(編) 2008, pp. 138–140.
- Merhyle F. Spotts; Terry E. Shoup; Lee E. Hornberger (2004). Design of Machine Elements (8 ed.). New Jersey: Pearson. p. 298–299. ISBN 0-13-048989-1
- 渡辺・武田 1989, p. 63.
- JIS B 2710-1 2020, p. 1; JIS B 0103 2005, p. 9.
- 日本ばね学会(編) 2019, p. 15.
- JIS B 0103 2005, p. 6.
- 日本ばね学会(編) 2008, p. 136.
- 日本ばね学会(編) 2008, p. 136; KYB株式会社(編) 2013, p. 82.
- JIS B 0103 2005, p. 6; 日本ばね学会(編) 2008, p. 136.
- ばね技術研究会(編) 2001, p. 51.
- 日本ばね学会(編) 2008, p. 138.
- JIS B 0103 2005, p. 10; KYB株式会社(編) 2013, p. 81.
- JIS B 0103 2005, p. 9; 日本ばね学会(編) 2008, p. 157.
- JIS B 2710-1 2020, p. 1.
- JIS B 0103 2005, pp. 18, 31–33; 日本ばね学会(編) 2008, p. 140.
- ばね技術研究会(編) 2001, p. 59.
- JIS B 2710-2 2020, p. 13.
- JIS B 2710-2 2020, p. 13; ばね技術研究会(編) 1998, pp. 3–4.
- ばね技術研究会(編) 1998, pp. 3–4; 日本ばね学会(編) 2008, p. 165.
- JIS B 0103 2005, pp. 10, 31–33; KYB株式会社(編) 2013, p. 81.
- 日本ばね学会(編) 2008, pp. 140, 155–156; JIS B 0103 2005, p. 18.
- 日本ばね学会(編) 2008, pp. 140, 155–156.
- JIS B 2710-2 2020, pp. 11–12; JIS B 0103 2005, pp. 11, 31.
- 日本ばね学会(編) 2019, p. 14; JIS B 2710-1 2020, p. 3.
- JIS B 0103 2005, pp. 10, 32–33; KYB株式会社(編) 2013, pp. 81–82.
- 日本ばね学会(編) 2008, p. 170; ばね技術研究会(編) 2001, p. 60; JIS B 2710-2 2020, pp. 11–12.
- ばね技術研究会(編) 1998, p. 1; JIS B 0103 2005, p. 6.
- ばね技術研究会(編) 1998, pp. 1–2.
- 日本ばね学会(編) 2019, p. 14.
- 門田 2016, p. 68.
- ばね技術研究会(編) 2001, p. 53.
- ばね技術研究会(編) 2001, p. 53; 日本ばね学会(編) 2019, p. 14.
- JIS B 2710-2 2020, p. 2; JIS B 0103 2005, p. 18.
- 日本機械学会(編)、2005、『機械工学便覧 デザイン編 β4 機械要素・トライボロジー』初版、丸善出版 ISBN 4-88898-129-9 p. 134
- 日本ばね学会(編) 2008, p. 140.
- JIS B 2710-2 2020, p. 3; ばね技術研究会(編) 2001, p. 48.
- 日本ばね学会(編) 2008, p. 144.
- 日本ばね学会(編) 2008, pp. 143–144; ばね技術研究会(編) 2001, pp. 48–50.
- 日本ばね学会(編) 2008, pp. 143–144; JIS B 2710-2 2020, p. 2.
- JIS B 2710-2 2020, p. 4.
- 日本ばね学会(編) 2008, p. 144; ばね技術研究会(編) 2001, p. 49; JIS B 2710-2 2020, p. 4.
- ばね技術研究会(編) 2001, p. 49–50; JIS B 2710-2 2020, p. 4–5.
- ばね技術研究会(編) 2001, p. 50.
- 日本ばね学会(編) 2008, p. 150; ばね技術研究会(編) 2001, p. 50; JIS B 2710-2 2020, p. 5.
- 日本ばね学会(編) 2008, pp. 150–154.
- 日本ばね学会(編) 2008, p. 154; ばね技術研究会(編) 2001, p. 51.
- 日本ばね学会(編) 2008, p. 151.
- 日本ばね学会(編) 2008, p. 152.
- JIS B 2710-2 2020, p. 2.
- JIS B 2710-2 2020, p. 9.
- JIS B 2710-2 2020, pp. 7, 9.
- JIS B 2710-2 2020, pp. 9–10.
- 日本ばね学会(編) 2008, p. 165; ばね技術研究会(編) 2001, p. 57.
- 日本ばね学会(編) 2008, p. 165.
- ばね技術研究会(編) 2001, p. 57.
- 日本ばね学会(編) 2008, p. 169; ばね技術研究会(編) 2001, p. 59.
- 日本ばね学会(編) 2008, p. 168; ばね技術研究会(編) 2001, p. 60.
- 日本ばね学会(編) 2008, p. 168.
- 日本ばね学会(編) 2008, p. 165–166; ばね技術研究会(編) 2001, p. 57.
- KYB株式会社(編) 2013, p. 82; ばね技術研究会(編) 2001, p. 60; 日本ばね学会(編) 2008, p. 169–170.
- 日本ばね学会(編) 2008, p. 168–169; ばね技術研究会(編) 2001, p. 60.
- 日本ばね学会(編) 2008, p. 168–169; ばね技術研究会(編) 2001, p. 57.
- KYB株式会社(編) 2013, p. 26.
- JIS B 2710-1 2020, p. 3; ばね技術研究会(編) 2001, p. 58.
- ばね技術研究会(編) 2001, p. 58.
- 日本ばね学会(編) 2008, p. 166.
- ばね技術研究会(編) 1998, p. 5.
- 門田 2016, p. 148; 日本ばね学会(編) 2008, p. 498.
- JIS G 4801:2021「ばね鋼鋼材」(日本産業標準調査会、経済産業省)、3頁
- 日本ばね学会(編) 2008, p. 31.
- 日本ばね学会(編) 2008, pp. 34–35.
- ばね技術研究会(編) 2001, p. 164.
- 日本ばね学会(編) 2008, p. 499.
- 門田 2016, p. 148; 日本ばね学会(編) 2008, p. 499.
- 門田 2016, p. 148.
- 日本ばね学会(編) 2008, pp. 502–503.
- 日本ばね学会(編) 2008, p. 503.
- ばね技術研究会(編) 2001, p. 166.
- 日本ばね学会(編) 2008, p. 504.
- 日本ばね学会(編) 2008, p. 505.
- ショットピーニング技術協会(編)、2018、『金属疲労とショットピーニング』初版、大河出版 ISBN 978-4-88661-708-8 pp. 123–124
- ばね技術研究会(編) 2001, pp. 166–167.
- 日本ばね学会(編) 2008, p. 506; ばね技術研究会(編) 2001, p. 167.
- ばね技術研究会(編) 2001, p. 167.
- 日本ばね学会(編) 2008, pp. 478, 506; 門田 2016, pp. 146, 148.
- 日本ばね学会(編) 2008, pp. 506, 574; ばね技術研究会(編) 2001, p. 190.
- ばね技術研究会(編) 2001, p. 190.
- 日本ばね学会(編) 2008, p. 506.
- 日本ばね学会(編) 2008, pp. 506–508.
- 蒲 2008, p. 31; 門田 2016, p. 68; KYB株式会社(編) 2013, p. 80.
- KYB株式会社(編) 2013, pp. 27, 80.
- JIS D 0111 1992, pp. 2, 8; 日本ばね学会(編) 2008, pp. 137–138.
- JIS D 0111 1992, p. 2; KYB株式会社(編) 2013, p. 26.
- KYB株式会社(編) 2013, p. 27.
- 日本ばね学会(編) 2019, p. 44; 「ばねの歴史」編纂ワーキンググループ(編) 2012, p. 234.
- GP企画センター(編)、2006、『トラックのすべて』初版、グランプリ出版 ISBN 4-87687-281-3 p. 156
- 日本ばね学会(編) 2019, p. 44.
- 蒲 2008, pp. 99–100; 「ばねの歴史」編纂ワーキンググループ(編) 2012, p. 233.
- 「応用機械工学」編集部(編)、2018、『鉄道車両と設計技術』復刻版、大河出版 ISBN 978-4-88661-354-7 pp. 138–139
- 門田 2016, p. 24.
- 伊原 一夫、1987、『鉄道車両メカニズム図鑑』初版、グランプリ出版 ISBN 4-906189-64-4 p. 223
- 宮本 昌幸、2012、『鉄道車両の科学』、ソフトバンククリエイティブ ISBN 978-4-7973-4220-8 pp. 96–99
- 日本ばね学会(編) 2008, p. 136; ばね技術研究会(編) 1998, p. 121.
- 坂場 晃三、1982、「金属ばね」、『環境技術』11巻5号、環境技術学会/環境技術編集委員会、doi:10.5956/jriet.11.369 pp. 371
- Landau, David, ed (1912). Leaf springs, their characteristics and methods of specification. Wilkes-Barre, Pa., Sheldon axle company, Spring engineering department. pp. 1–2
- Ackermann and Company. “One of nine prints of early 19th century carriages”. 2022年10月10日閲覧。
- Ralph Straus. “Carriages & Coaches”. Project Gutenberg. p. 205. 2022年10月10日閲覧。
- “Obadiah Elliot”. Grace's Guide To British Industrial History. 2022年10月10日閲覧。
- ニッパツ. “ばねの歴史”. 2022年10月10日閲覧。
- KYB株式会社(編) 2013, p. 14.
- Todhunter, Isaac (1893). Pearson, Karl. ed. A history of the theory of elasticity and of the strength of materials from Galilei to the present time, Vol. 2 pt. 1. Saint Venant to Lord Kelvin.. Cambridge, Univ. Press. pp. 330, 349
- S. P. ティモシェンコ、最上 武雄・川口 昌宏(訳)、2007、『材料力学史』初版、鹿島出版会 ISBN 978-4-306-02390-1 pp. 220, 247
- 「ばねの歴史」編纂ワーキンググループ(編) 2012, pp. 140–141.
- 「ばねの歴史」編纂ワーキンググループ(編) 2012, p. 141.
- 亘理 厚、1952、「重ね板ばねのたわみ及び応力について」、『ばね論文集』1巻、日本ばね学会、doi:10.5346/trbane.1952.57 pp. 57-61
- 亘理 厚、1954、「自動車用重ね板ばねの設計と3枚ばねへの応用」、『日本機械学会誌』57巻423号、日本機械学会、doi:10.1299/jsmemag.57.423_245 pp. 245-250
参照文献
- JIS B 0103:2005「ばね用語」(日本産業標準調査会、経済産業省)
- JIS B 2710-1:2020「重ね板ばね-第1部:用語」(日本産業標準調査会、経済産業省)
- JIS B 2710-2:2020「重ね板ばね-第2部:設計方法」(日本産業標準調査会、経済産業省)
- JIS D 0111:1992「自動車懸架装置用語」(日本産業標準調査会、経済産業省)
- 日本ばね学会(編)、2008、『ばね』第4版 POD版、丸善出版 ISBN 978-4-621-10513-9
- 「ばねの歴史」編纂ワーキンググループ(編)、2012、『ばねの歴史』、日本ばね工業会
- ばね技術研究会(編)、1998、『ばねの種類と用途例』初版、日刊工業新聞社〈ばね技術シリーズ〉 ISBN 4-526-04232-3
- ばね技術研究会(編)、2001、『ばねの設計と製造・信頼性』初版、日刊工業新聞社〈ばね技術シリーズ〉 ISBN 4-526-04705-8
- 渡辺 彬・武田 定彦、1989、『ばねの基礎(訂正版)』訂正1版、パワー社〈基礎シリーズ(5)〉 ISBN 4-8277-1245-X
- 蒲 久男、2008、『絵とき「ばね」基礎のきそ』初版、日刊工業新聞社 ISBN 978-4-526-06112-7
- 門田 和雄、2016、『トコトンやさしいばねの本』初版、日刊工業新聞社〈今日からモノ知りシリーズ〉 ISBN 978-4-526-07632-9
- 日本ばね学会(編)、2019、『わかる!使える!ばね入門 <基礎知識><設計・選定><勘どころ>』初版、日刊工業新聞社 ISBN 978-4-526-07996-2
- KYB株式会社(編)、2013、『自動車のサスペンション―構造・理論・評価』初版、グランプリ出版 ISBN 978-4-87687-330-2